

JQ·SAl1070
铝及铝合金用焊丝
GB/T 10858 SAl 1070 AWS A5.10 ER1070/R 1070 ISO 18273-S Al 1070
适用于纯铝或含少量合金元素铝合金的焊接;常见应用于铁路机车、电力、化学、食品等领域
。
纯铝焊丝,Al含量≥99.70%;焊接工艺性能优良,电弧稳定、飞溅小,焊缝成型美观光亮
。焊丝特点:1. 焊缝金属具有优越的导电性、导热性和极好的可加工性;2. 具有良好的抗化学腐蚀能力和抗裂性;3. 经阳极化处理后,具有优良的颜色配比性
。
MIG-直流反接(DC+),TIG-交流(AC)
100%Ar
焊丝化学成分(%)
| 试验项目 | Si | Fe | Cu | Mn | Mg | Zn | V | Ti | Al | Be | 其他元素总量 |
| GB/T标准 | ≤0.20 | ≤0.25 | ≤0.04 | ≤0.03 | ≤0.03 | ≤0.04 | ≤0.05 | ≤0.03 | ≥99.70 | ≤0.0003 | 单个≤0.03 |
| 例值 | 0.06 | 0.08 | 0.006 | 0.003 | 0.005 | 0.001 | 0.005 | 0.008 | 余量 | 0.0001 | -- |
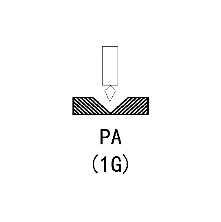
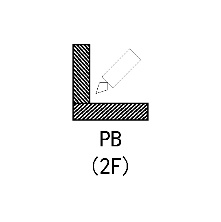
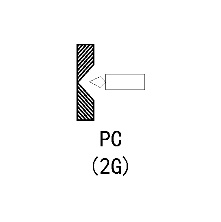
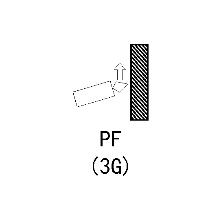
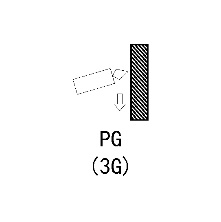
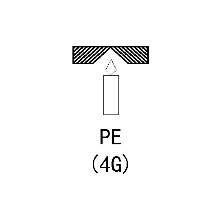
焊接位置
|
|
|
|
|
|
参考电流:
|
TIG |
||||
|
焊丝规格(mm) |
Φ1.6~Φ2.0 |
Φ2.0~Φ3.0 |
Φ3.0~Φ4.0 |
Φ4.0~Φ5.0 |
|
焊接电流(A) |
50~180 |
80~200 |
140~240 |
220~320 |
|
MIG |
||||
|
焊丝规格(mm) |
Φ0.8~Φ1.2 |
Φ1.2~Φ2.0 |
||
|
焊接电流(A) |
50~190 |
130~290 |
||
1.氧乙炔气焊时必须配铝气焊熔剂共同使用
。


 津公网安备 12011002019224号